直接答案:钢结构构件工厂加工走”放样 → 下料 → 组立 → 焊接 → 矫正 → 制孔 → 涂装 → 编号打包“八步,质控核心在材料复核、焊接工艺评定、尺寸偏差和摩擦面保护。工厂做得规范,现场才能”对得上、拼得稳、装得快”。
一、全流程八步
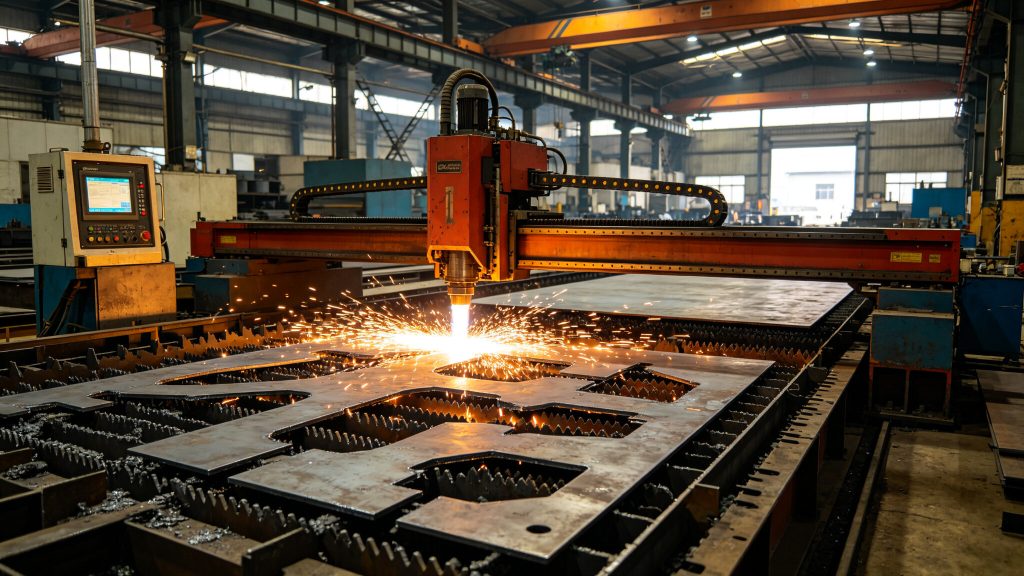
【钢结构构件工厂数控下料切割实拍】
| 工序 | 关键动作 | 质控点 |
|---|---|---|
| 放样号料 | 按深化图 1:1 放样、划切割线 | 样板复核、预留焊接收缩量 |
| 下料 | 数控切割/剪切/锯切 | 切割面平整、坡口符合工艺 |
| 组立 | 零件装配成构件 | 装配间隙、定位焊质量 |
| 焊接 | 按 WPS 施焊 | 预热/层温/电流电压、焊材烘干 |
| 矫正 | 火矫/机矫纠正变形 | 不损伤母材、不超温 |
| 制孔 | 钻/冲孔、高强螺栓孔 | 孔位偏差、摩擦面保护 |
| 涂装 | 除锈 + 底漆/中间漆 | 除锈等级、漆膜厚度 |
| 编号打包 | 按安装顺序编号发运 | 构件清单、发运批次 |
二、材料与放样:源头别错
- 钢材、焊材必须有质量证明书,按批次复验,炉批号与实物一致(依据 GB 50205)。
- 放样要考虑焊接收缩、切割热变形、刨边量,按工艺预留余量,否则累积偏差会让现场拼不上。
- 复杂节点先做1:1 样板或试拼装,确认无误再批量下料。
三、下料与切割
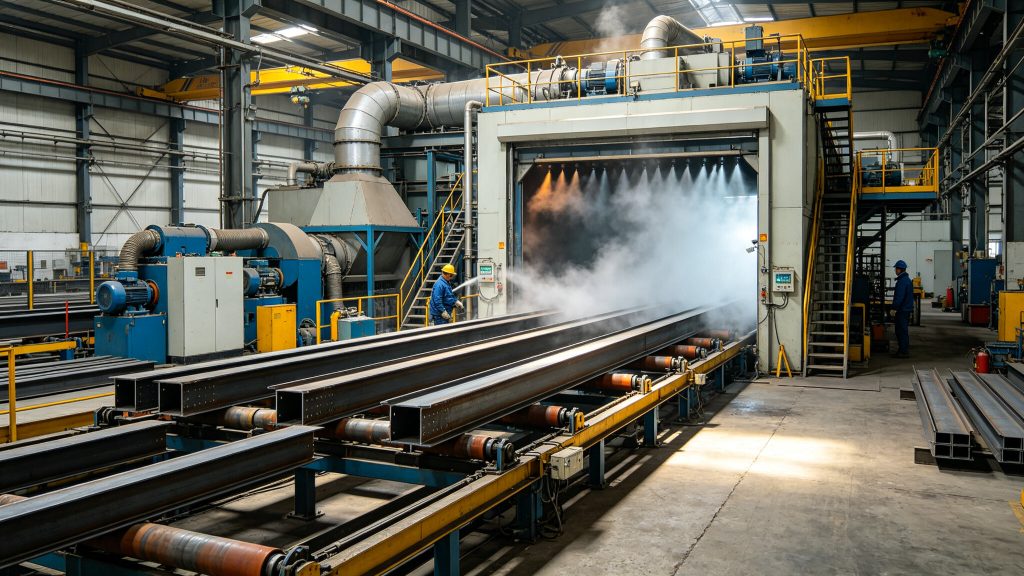
【钢结构构件抛丸除锈与自动喷涂涂装实拍】
- 主构件优先数控火焰/等离子切割,坡口按焊接工艺(WPS)加工。
- 切割面不得有裂纹、分层、大于 1mm 的缺棱;超差要补焊磨平。
- 厚度方向受力件(Z 向钢)下料注意轧制方向,避免层状撕裂风险。
四、焊接:最吃功夫的环节
- 正式焊接前必须做焊接工艺评定(PQR/WPS),厚板、低合金高强钢要预热并控制层间温度。
- 焊材按要求烘干保温,现场用焊条保温筒随用随取。
- 重要焊缝(吊车梁、节点板)按设计要求做无损检测(UT/RT),比例和等级见图纸与 GB 50205。
- 焊后矫正变形,火矫温度要受控,禁止对母材造成损伤。
五、制孔与摩擦面
- 高强螺栓孔优先钻制,严禁气割扩孔;孔位偏差超标必须设计确认处理。
- 摩擦面(喷砂/抛丸)处理达到规定抗滑移系数,不得沾油沾漆,出厂前贴保护。
- 孔径、孔距偏差直接影响现场安装,批量钻孔要用钻模保证一致性。
六、涂装与防护
- 除锈等级达到 Sa2.5(喷射)或 St3(手工),依设计要求(常见 GB 8923 等级)。
- 漆膜厚度用测厚仪检测,干膜总厚度达标,边角、孔周不漏涂。
- 焊道、摩擦面区域按工艺要求不涂漆或后处理,出厂前做好临时防护。
七、出厂前必查
- 构件几何尺寸、预拼装偏差实测合格;
- 焊接记录、探伤报告、涂装记录、材质证明资料齐全;
- 按安装顺序编号,配套发货,避免现场”找件”耽误工期;
- 易变形构件设临时加固,发运绑扎方案明确。
八、FAQ
Q1:为什么工厂要做焊接工艺评定?
评定确定合理的焊接参数,保证接头强度和韧性。没评定就施焊,厚板、动载构件极易出裂纹和未熔合。
Q2:摩擦面出厂前怎么保护?
贴保护膜或覆盖隔离,堆放运输避水避油,安装前检查,沾污要重新处理并复验抗滑移系数。
Q3:构件尺寸偏差谁来把关?
工厂按深化图和 GB 50205 自检,关键件做预拼装,监理验收合格后方可出厂,源头控偏差比现场修更省。
九、工厂加工与现场安装的衔接
加工厂再规范,若发货顺序和现场吊装脱节也白搭。关键点:
- 按安装顺序编号配套发货,先装先到,避免现场堆场爆仓或”等件”;
- 构件清单、材质证明、探伤报告随车或提前交付,验收不卡资料;
- 易混构件(左右对称件)做明显标识,现场不装反;
- 超长超限构件提前沟通运输路线,加工厂配合分段方案。
加工与安装是一根链条的两端,致兴建设自有加工体系,能做到”深化—加工—发运—安装”顺序咬合,构件到场即对号入座,现场不窝工。
总结
钢结构加工走”放样→下料→组立→焊接→矫正→制孔→涂装→编号”八步,控好材料、焊接、尺寸和摩擦面,现场才能快装稳装。致兴建设(ZHIXING STEEL)具备钢结构工程专业承包壹级资质,自有加工体系,从深化到出厂全程质控、按安装顺序配套发货。构件加工与供货,电话 17601013781。
相关阅读: 钢结构除锈等级与涂装前表面处理要求