一句话答案:焊接质量靠”人、机、料、法、环”五要素闭环控制——焊工持证、工艺评定、焊材烘焙、探伤检测、环境控制;防腐质量靠”除锈等级 + 涂层厚度 + 检测频次”三项硬指标。
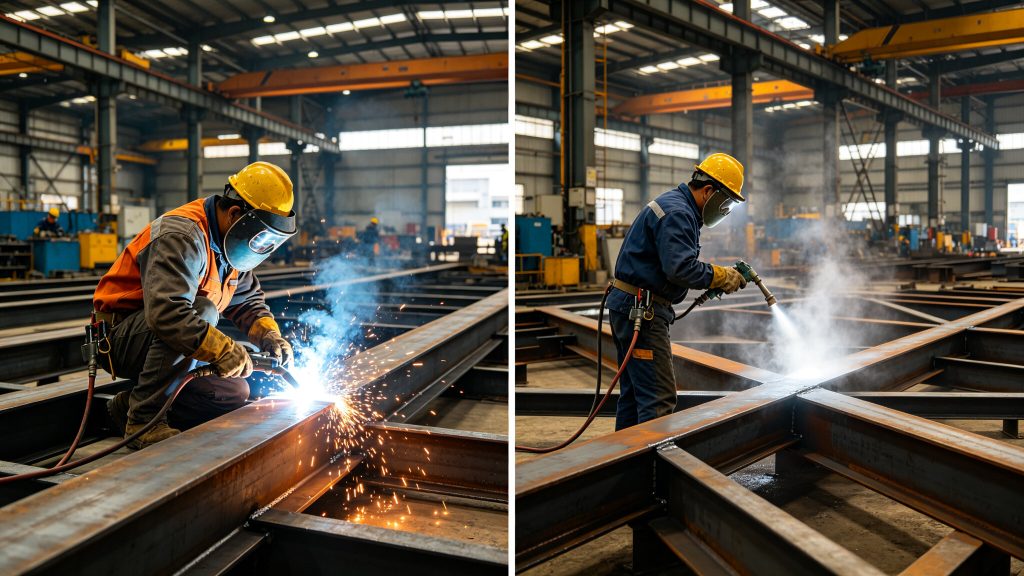
钢结构焊接质量检查与防腐涂装施工
焊接和防腐是钢结构最容易出问题的两道工序,也是后期返修成本最高的两道。焊缝裂了要返工加固,涂层失效了要搭架子重涂,都是大钱。
一、焊接质量控制的 5 道关
第一关:焊工资格 焊工必须持有有效期内的资格证书,且只能在考试合格的项目范围内施焊(钢材类别、焊接方法、焊接位置都要对得上)。进场前查证件、留存复印件。
第二关:焊接工艺评定(PQR) 正式施焊前必须做工艺评定,评定参数要覆盖实际工程用到的母材、焊材、板厚、焊接位置。评定报告是验收必查资料。
第三关:焊材管理 焊条、焊剂必须按说明书烘干(通常 350–400℃ 烘 1–2 小时),烘干后放保温筒随用随取,超过 4 小时要重新烘干。受潮焊条是产生氢气孔和延迟裂纹的主因。
第四关:焊接过程控制
- 预热:板厚 ≥25mm 的 Q345/Q355 钢,或环境温度低于 0℃,需预热 80–120℃
- 层间温度:控制在 120–200℃,不能过低
- 层间清理:每层焊道必须清渣,有缺陷要打磨后再焊
- 引弧板、引出板:对接焊缝两端必须设置,焊完割除
第五关:探伤检测 一、二级焊缝必须做超声波探伤,一级 100%、二级 20%。探伤比例与判定标准详见钢结构焊缝质量怎么控?探伤检测全流程。
厚板焊接的防裂要点见钢结构厚板焊接质量控制:一级焊缝怎么保证不裂。
二、防腐质量控制的 3 个硬指标
指标一:除锈等级
| 除锈方式 | 等级 | 适用场景 |
| 喷砂/抛丸 | Sa2.5(非常彻底的喷射清理) | 工厂内构件,重防腐体系 |
| 喷砂/抛丸 | Sa2(彻底的喷射清理) | 一般防腐要求 |
| 手工动力工具 | St3 | 现场补涂、小面积处理 |
Sa2.5 的标准是:钢材表面无可见油脂、污垢、氧化皮、铁锈和油漆涂层,残留物痕迹仅点状或条纹状轻微色斑。
指标二:涂层厚度
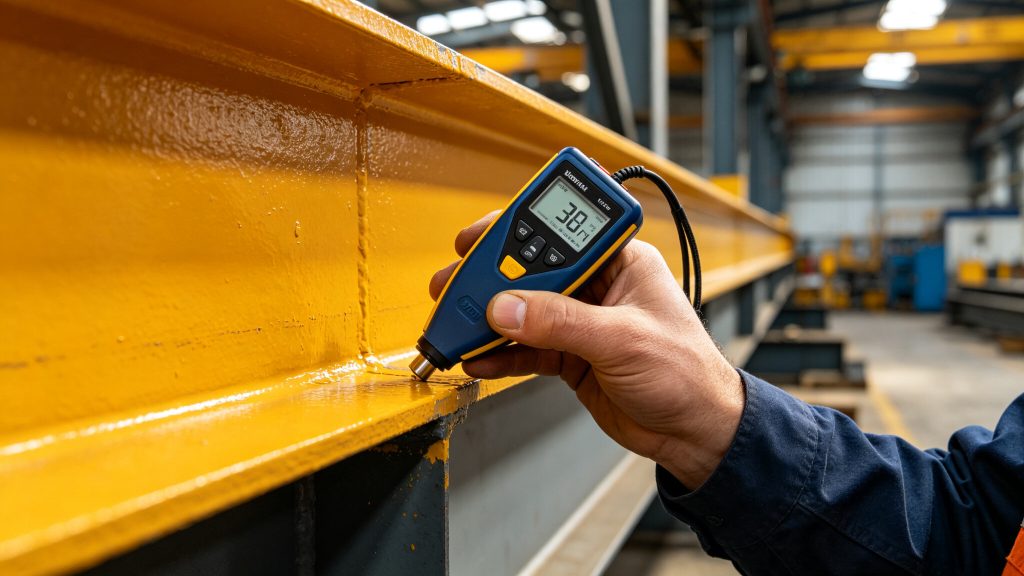
- 用磁性测厚仪检测干膜厚度(DFT)
- 平均值不低于设计值
- 最低点不低于设计值的 80%
- 检测频次:每 10㎡ 测 3 点,构件不足 10㎡ 的每件测 3 点
指标三:涂装环境
- 环境温度 5–38℃,相对湿度 ≤85%
- 钢材表面温度高于露点 3℃ 以上
- 雨天、雪天、大风沙天禁止室外涂装
防腐等级怎么选、防火涂料厚度怎么定,见钢结构防腐与防火涂装:等级怎么定、怎么做才耐久。
三、典型防腐配套方案
| 腐蚀等级 | 配套体系 | 干膜总厚度 | 预期寿命 |
| 弱腐蚀(干燥室内) | 环氧富锌底漆 + 环氧云铁中间漆 + 丙烯酸面漆 | 160–200μm | 15 年以上 |
| 中等腐蚀(普通大气) | 环氧富锌底漆 + 环氧云铁中间漆 + 聚氨酯面漆 | 200–280μm | 10–15 年 |
| 强腐蚀(化工、沿海) | 环氧富锌 + 环氧云铁 + 氟碳/聚硅氧烷面漆 | 280–350μm | 8–12 年 |
四、最常见的 4 个质量问题
- 除锈后 4 小时内没涂底漆 —— 钢材返锈,附着力下降
- 焊缝处没做表面处理 —— 焊渣、飞溅物未清理就涂装,从焊缝开始锈
- 涂层厚度不达标 —— 为省料少涂一道,3 年就返锈
- 现场补涂随意 —— 运输安装损伤处没按原体系修补
构件制作阶段的质量控制见钢结构箱形柱、十字柱制作工艺要点:从下料到电渣焊。
常见问题
问:焊缝外观合格就算合格吗? 答:不算。外观检查只是基础,一、二级焊缝还必须做超声波探伤,两者都合格才算合格。
问:涂装后多久能检查厚度? 答:待涂层实干后进行,通常表干后 24 小时内检测。
问:保修期多久? 答:主体结构按设计使用年限 50 年,防腐涂装一般质保 2–5 年(视配套体系)。交付后维护要点见钢结构厂房能用多少年?寿命与维护全解。
钢结构防腐涂层厚度检测
一句话:焊接质量看”焊工证 + 工艺评定 + 探伤报告”,防腐质量看”除锈等级 + 涂层厚度 + 检测记录”。这两项做好了,后期基本不用返修。
致兴建设通过质量、环境、职业健康安全三体系认证,焊接与涂装工序全程留痕可追溯。
需要焊接工艺评定或防腐配套方案?电话 17601013781。
本文由致兴工程技术中心整理