一句话答案:焊接变形靠三步控制——设计上减少焊缝、工艺上用反变形和对称焊、变形后用机械或火焰矫正。核心是预防大于矫正,火焰矫正温度必须控制在 600–800℃,超过 900℃ 会损伤母材。
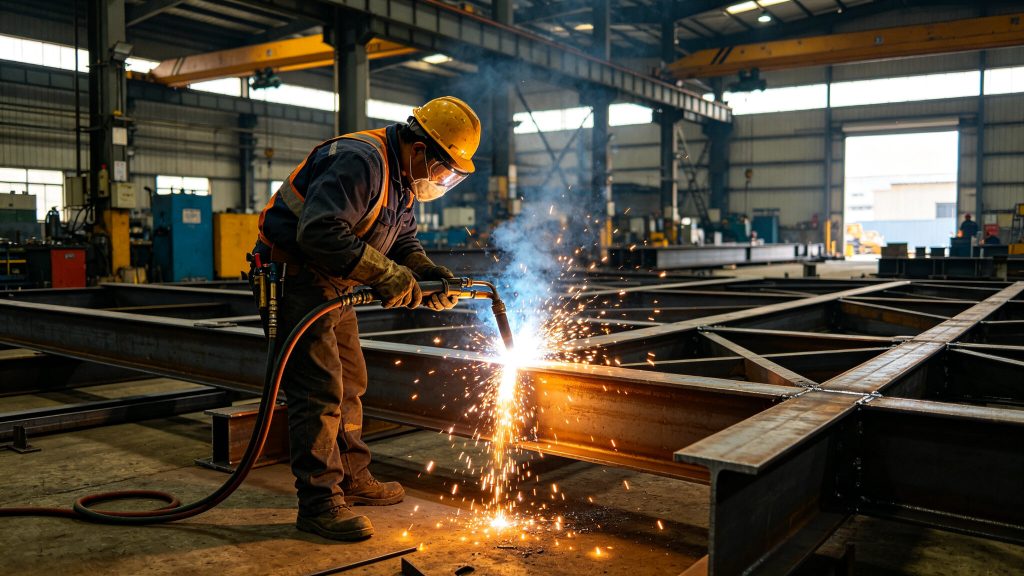
钢结构焊接变形控制与火焰矫正施工
焊接变形是钢结构加工里最普遍的毛病。一根 H 型钢焊完弯了 20mm,现场装不上,返工成本是预防成本的 10 倍以上。
一、变形的 5 种类型
| 类型 | 表现 | 主要原因 |
| 纵向收缩 | 构件沿焊缝方向缩短 | 焊缝金属冷却收缩 |
| 横向收缩 | 垂直于焊缝方向变窄 | 焊缝横向收缩 |
| 角变形 | 翼缘板与腹板不垂直 | 坡口两侧受热不均 |
| 弯曲变形 | 构件整体起拱或下垂 | 焊缝偏离截面形心 |
| 波浪变形 | 薄板表面起伏 | 压应力导致失稳 |
二、设计阶段就减变形
1. 减少焊缝数量和尺寸 焊脚尺寸每增加 1mm,热输入增加约 30%。在满足强度前提下,能用 6mm 焊脚的不用 8mm。
2. 焊缝对称布置 让焊缝尽量对称于截面形心轴,抵消两侧收缩。
3. 优化坡口 双面坡口比单面坡口热输入更均衡,角变形能减少 40%–60%。
4. 避免焊缝集中 交叉焊缝、密集焊缝区是变形和残余应力的重灾区。
三、工艺控制 6 招(最有效)
1. 反变形法(最常用) 焊前预设反向变形量,焊后正好回正。H 型钢翼缘反变形量通常取 2°–4° 或按经验公式计算。
2. 刚性固定 用夹具、胎架固定构件,限制变形。适合小构件,但会增加残余应力。
3. 对称焊接 双人对称施焊,两侧热输入同步,角变形基本抵消。
4. 分段退焊法 把长焊缝分成 150–400mm 的段,从中间向两端退焊,减少纵向收缩累积。
5. 多层多道、小电流快焊 大电流单道焊热输入大、变形大。分层多道焊每层热输入小,总变形能降 30%–50%。
6. 合理的焊接顺序
| 顺序原则 | 目的 |
| 先焊收缩量大的焊缝 | 让大变形先发生,后焊的约束小 |
| 先焊短焊缝后焊长焊缝 | 避免长焊缝先收缩锁定结构 |
| 从中间向四周对称焊 | 变形均匀分布 |
| 先焊对接后焊角接 | 对接收缩量大 |
焊接工艺评定的要求见钢结构厚板焊接质量控制:一级焊缝怎么保证不裂。
四、变形后怎么矫正
| 方法 | 适用 | 要点 |
| 机械矫正 | 薄板、中小构件 | 用压力机、矫正机,冷矫正,不损伤材质 |
| 火焰矫正 | 厚板、大构件 | 氧乙炔中性焰,点状/线状/三角形加热 |
| 混合矫正 | 大变形构件 | 火焰加热 + 机械加压 |
火焰矫正温度控制(关键)
| 钢种 | 加热温度 | 严禁 |
| Q235 | 600–800℃ | 超过 900℃ |
| Q345/Q355 | 600–800℃ | 超过 900℃;矫正后严禁水冷 |
Q345 及以上钢种火焰矫正后浇水冷却会产生淬硬组织,导致微裂纹。必须空冷。
五、验收允许偏差(GB 50205)
| 检查项 | 允许偏差 |
| H 型钢翼缘倾斜度 | ≤ b/100 且 ≤ 3mm |
| 构件弯曲矢高 | ≤ L/1000 且 ≤ 10mm |
| 构件长度 | ±3mm(L≤10m) |
| 截面尺寸 | ±3mm |
超差的必须矫正合格后才能出厂,矫正后按钢结构焊缝质量怎么控?探伤检测全流程重新检验焊缝。
六、4 个常见坑
- 只靠矫正不预防 —— 矫正费用是预防的 10 倍,且损伤母材
- 火焰矫正温度失控 —— 老师傅凭经验看颜色,容易过热
- Q345 浇水快冷 —— 图快,结果产生淬硬裂纹
- 长焊缝一次性焊完 —— 应力集中,变形量翻倍
构件加工的整体质控点见钢结构箱形柱、十字柱制作工艺要点:从下料到电渣焊。
常见问题
问:变形矫正后影响承载力吗? 答:规范内的冷矫正和正确温度的火焰矫正不影响。反复矫正(同一部位 3 次以上)会损伤材质,需经技术负责人批准。
问:反变形量怎么定? 答:按板厚、焊脚、坡口形式查经验表或通过试焊确定。一般 H 型钢翼缘反变形取 2°–4°。
问:薄板波浪变形怎么办? 答:先做刚性固定再焊,焊后如仍有波浪,用火焰点状加热(梅花状布点)矫正。
其他质量通病见钢结构厂房常见质量问题与避坑指南。
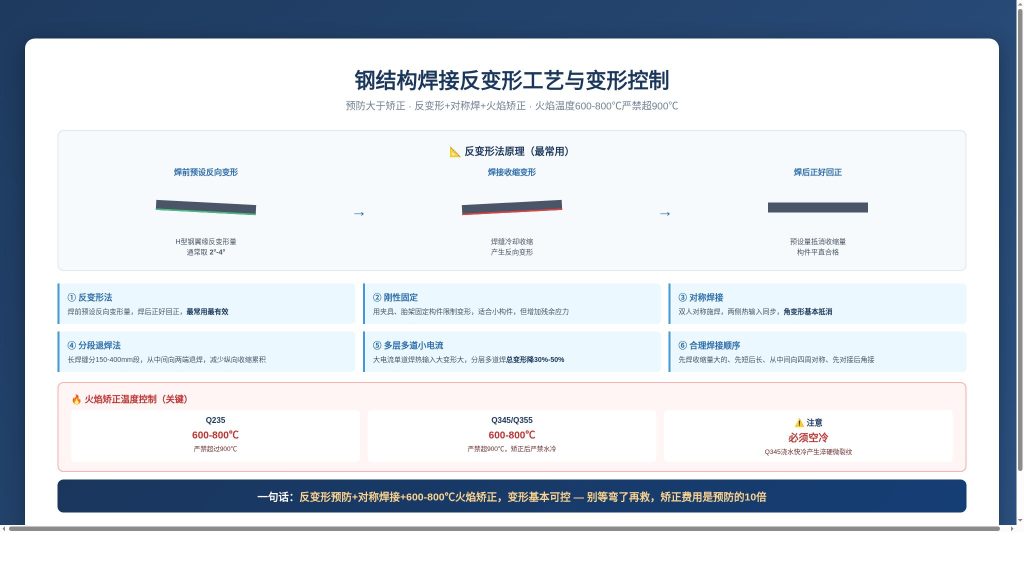
钢结构构件焊接反变形工艺示意
一句话:反变形预防 + 对称焊接 + 600–800℃ 火焰矫正,变形基本可控。别等弯了再救。
致兴建设(致兴国际钢结构(唐山)有限公司)唐山玉田生产基地配置数控矫正设备与持证焊工,构件出厂前全数检查外形偏差。
有加工制作需求?电话17601013781。
本文由致兴工程技术中心整理